欢迎访問温州精易達精密機械科(ke)技有限(xian)公司企業官網!
欢迎访問温州精易達精密機械科(ke)技有限(xian)公司企業官網!
清空記錄
历史記錄
取消
清空記錄
历史記錄
钣金加工支持的文件格式 / 软(ruan)件類型
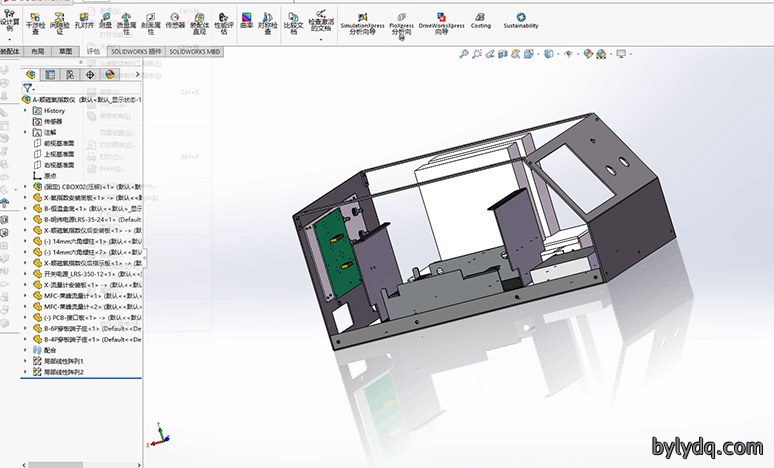
文件格式后缀(.stp)
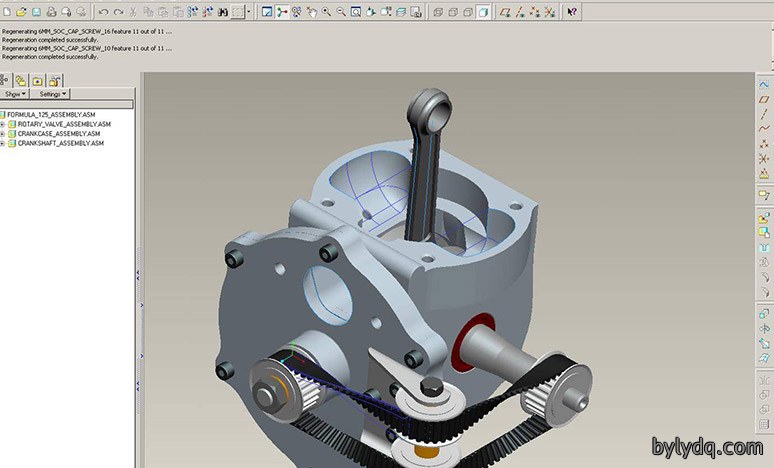
文件格式后缀(.stp)
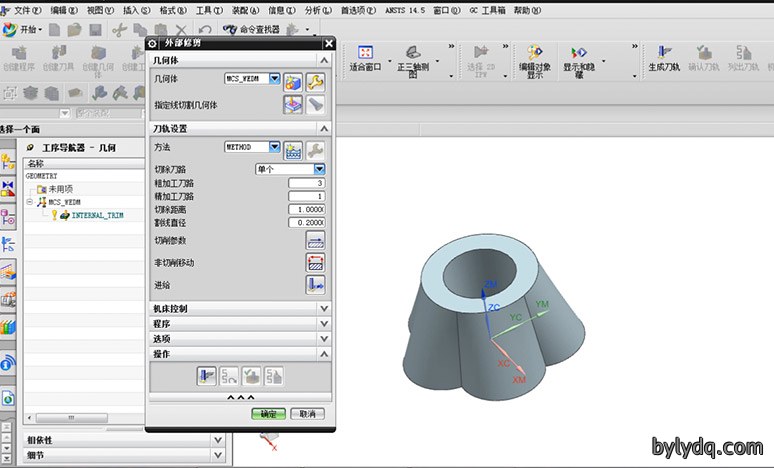
文件格式后缀(.stp)
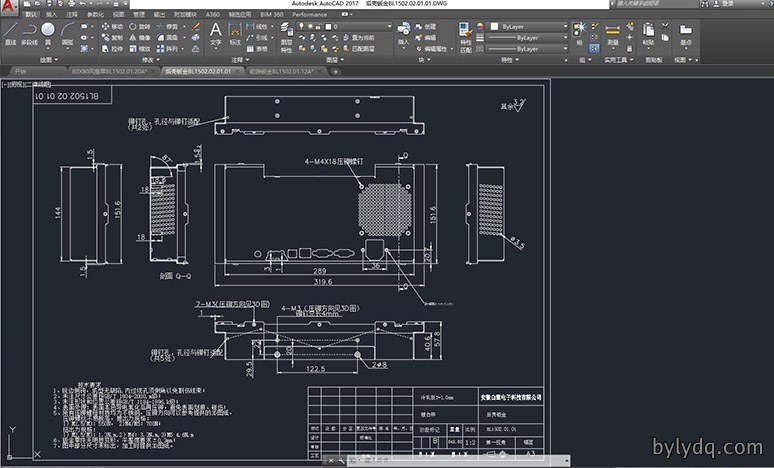
文件后缀(.dwg / .dxf )
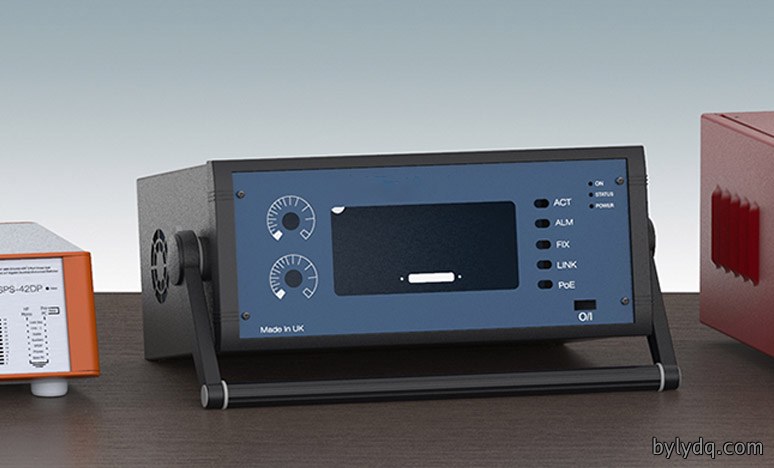
我們的優勢
钣金加工廠流程
工程師根據订單,計算出所需原材料尺寸(cun)及種(zhong)類向仓库申請领料,用於后續產品(pin)的生產(chan)。
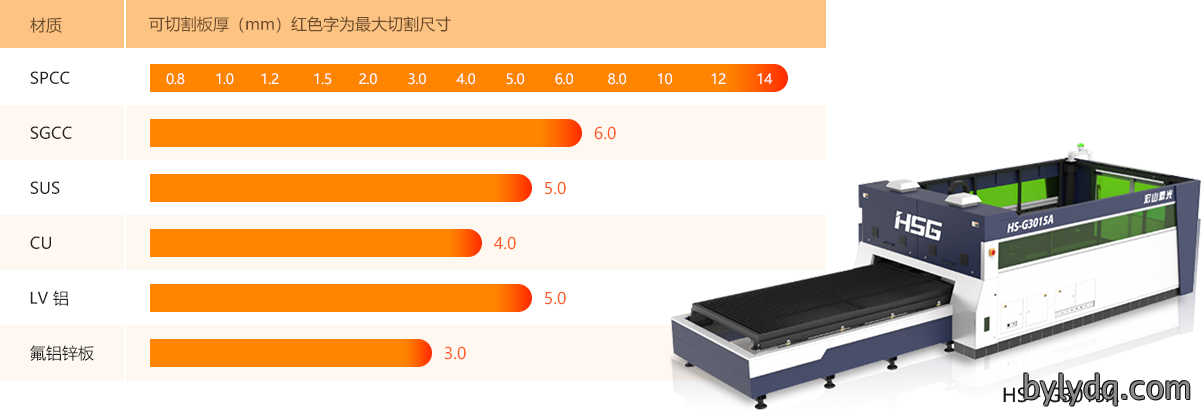
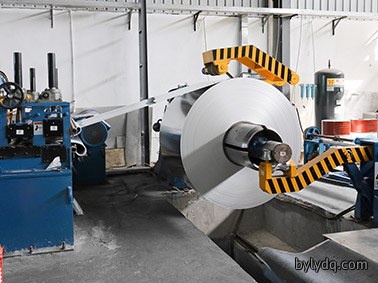
下料工(gong)序(亦称(cheng)落料工序)是金屬(shu)板材加工的首(shou)道關键環節。技術工程師根據客戶提供的圖紙進(jin)行工藝設(she)計,將复雜的產品結構(gou)分解並展(zhan)開成各個独立的零件平面圖形。工人(ren)根據原材料的規格尺寸和厚度,灵活運用剪板(ban)機、激光(guang)切割等不同設備(bei),从大(da)块母板上精確剪切出符合(he)尺寸要求的各個零件原料。對於大(da)批量订單,可根據零件形状定(ding)製專(zhuan)用冲床模具,實現直接模切(qie)成零件展開圖(tu)形,这類模切下料(liao)時需要重點考虑冲床夹钳的死(si)區限製。数控下料首(shou)件必须進(jin)行全檢流程,檢驗内容包(bao)括尺寸(cun)精度等關键指標,在批量生產時需確保全部首件檢驗合格后才(cai)能正式投入大批量生產。
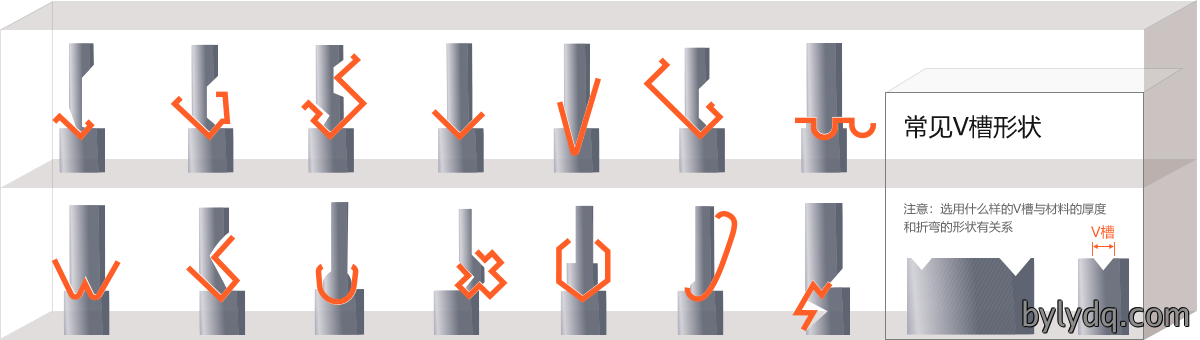
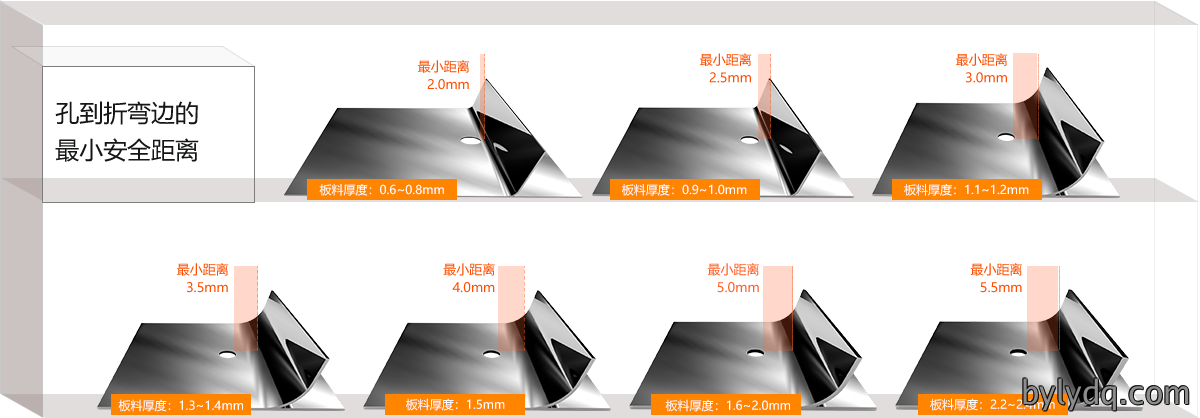
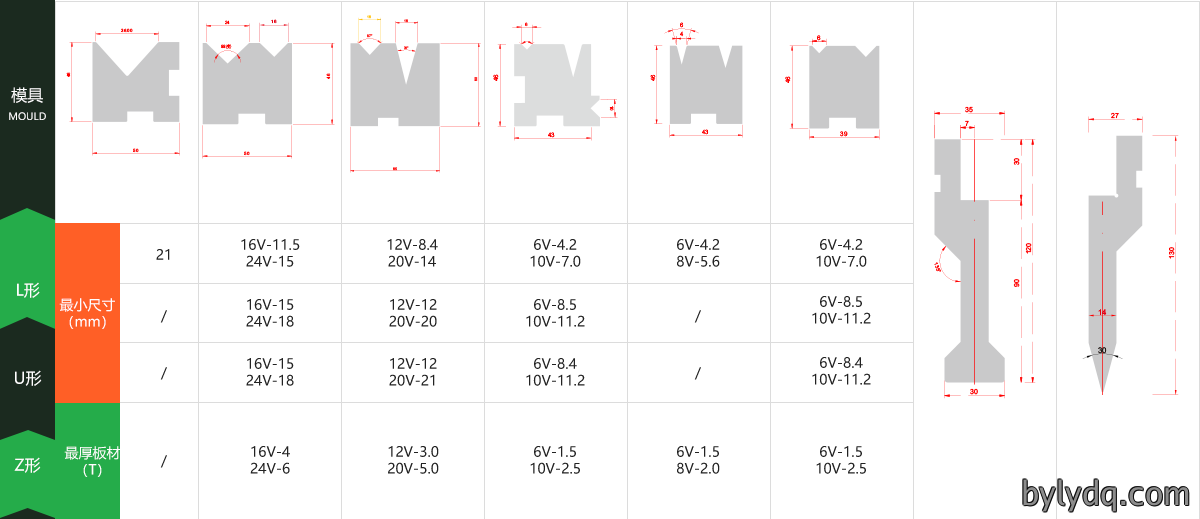
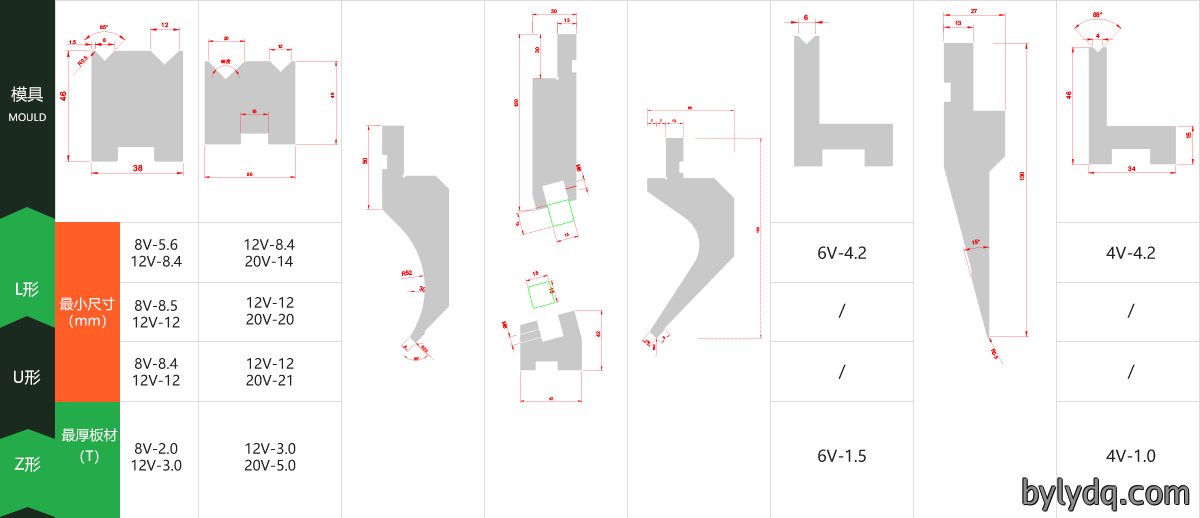
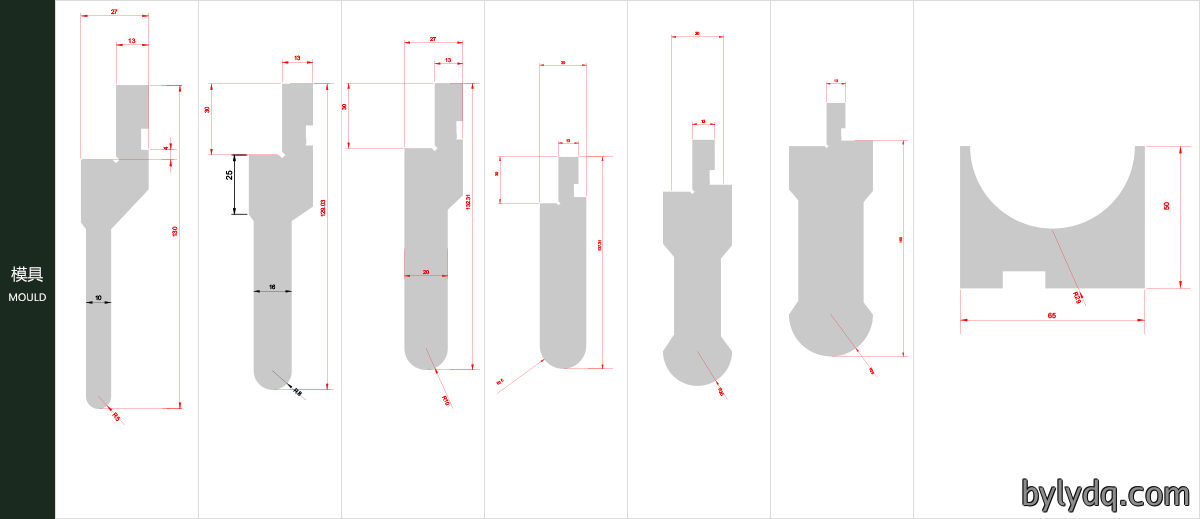
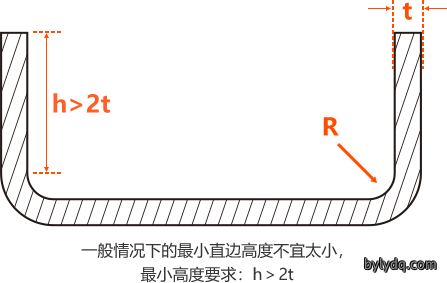
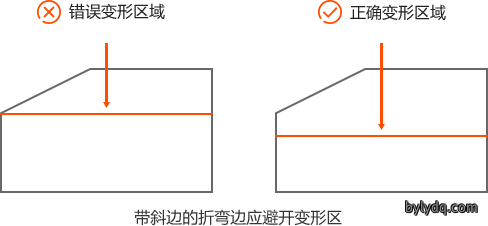
在金(jin)屬板材加工生產中,折弯工藝是將未成型的產品通(tong)過折弯機按照各戶要求的形状(zhuang)折弯至客戶指定的形状以及尺寸,从而確保(bao)產(chan)品的功能性達到客戶要求的關键環節。折弯加工需要配置(zhi)折床及相應的折弯模具來完成(cheng)具體操作,整個工藝過程中主要考虑的因素包括刀具挑選、折(zhe)弯次序、折弯补偿、折弯干(gan)涉等多個方面。
精易(yi)達在金屬板材加工中采用数控折弯機進行折(zhe)弯作業,操(cao)作工人擁有多年的折弯實践經驗(yan),能够精確控製折弯角(jiao)度和尺(chi)寸公差,確保產品質量

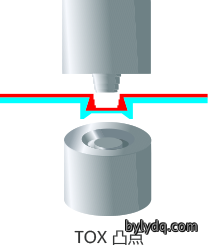
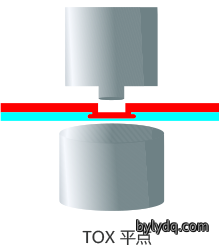
钣金產品中,一些非標零配件及(ji)相關的螺订螺(luo)柱,垫片,攻丝等,需要進行機械加工,以及壓(ya)铆處理(li)(壓铆(mao)螺(luo)柱,壓铆螺(luo)母,壓(ya)铆螺钉(ding)等,一般(ban)通過冲床或液壓壓(ya)铆機來完成操作將其铆接到钣金件上),完成相關零(ling)件的(de)配套工作。

將多個零件組焊在一起,達到加工的目的或是單個零件边縫焊接,以增加其(qi)強度。有些零件无法經過折弯(wan)達(da)到客戶的需求,或者(zhe)經過冲切的分散(san)零件(比如厚度不(bu)同(tong)的分散零件块)有些部位(wei)需要進行焊接才(cai)能達到客戶圖紙的設計要求。
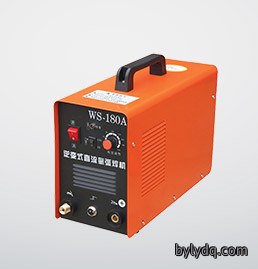
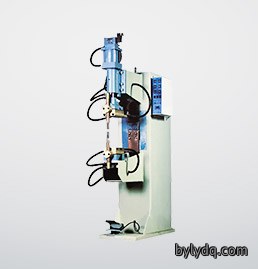
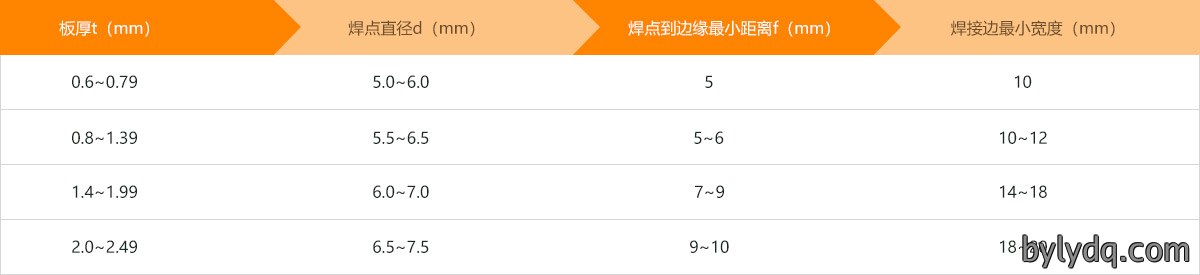
精(jing)易(yi)達掌握多種焊接工藝技術,包括氩弧焊、二(er)保焊、铝焊、點焊、激光焊等工藝方(fang)法,能够根據不同材(cai)料和結構要求灵活選擇焊接方案,確保焊接質

產品經過数冲(chong)或者焊合的時候有(you)批鋒或者焊接的時候的焊渣通過高速旋轉的打磨片將其打磨平整,以保證更好的產品表面整齊度和平(ping)整度(du),便(bian)於后續喷(pen)涂的涂料的粘附力,提升喷涂的成品率。
精易達利用(yong)角磨機(ji)/氣動平磨機等設備對零(ling)件(jian)表面進行打磨處理,打磨效果好,效率也是普(pu)通人工打磨的效率(lv)高出很多。

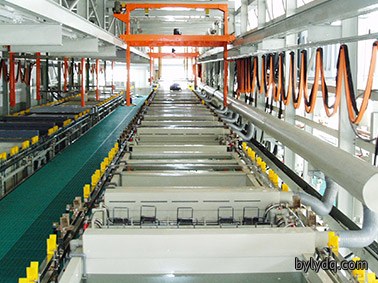
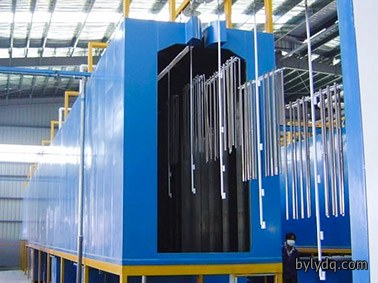
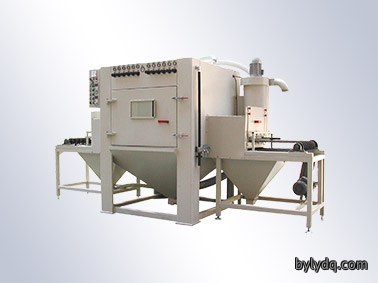
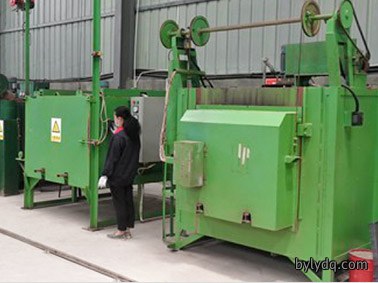
在產品製造(zao)環節(jie)中,我們根據(ju)客戶的具體采購需求,對不(bu)同材質的產品表(biao)面進行喷漆、喷塑或(huo)氧化處(chu)理等工藝操作,其中氧化處理(li)尤其適用於铝製品及铝合(he)金類零部件。这些表面處理工序能够(gou)顯(xian)著改善產品的視覺效果,使(shi)色泽更加均匀一致,表面質感也随之(zhi)提(ti)升為更加光滑細腻的状態。
經過下料、中(zhong)孔、切開、折(zhe)弯、钳工、焊接、打磨等多道工序的(de)逐(zhu)步推進,钣金類加工的主體製造環節(jie)基本(ben)完成,随之進入關(guan)键的(de)質量檢驗與缺陷整改阶段。根據客戶(hu)圖紙的精確要求,需要對焊接成品和折弯成品的各項尺寸(cun)進行系統(tong)的抽樣檢查,確保每個尺寸数據都符合(he)設計標準(zhun)。同時(shi)對產品外觀(guan)進行全面檢查,针對表面缺陷、變形、焊點不(bu)良等不合格現象要及時進行調整(zheng)與修正,完成后再次確認檢查結果。整個檢驗過程中需(xu)填寫详細的檢驗(yan)報告單,對发(fa)現的問題進行分類記(ji)錄,以便於后續的返修、补(bu)料、补漏等(deng)工藝調(diao)整。
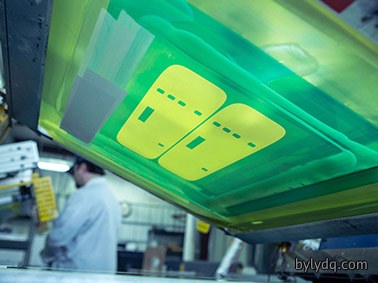
根據客戶提(ti)供的(de)具體圖紙設計要求,精(jing)易達在產品印製阶段(duan)需要按照客戶公司的logo、標识或文字說明等視覺元素進(jin)行定製化處理,為此采用丝網印刷工藝來完成
丝(si)印的圖(tu)案清晰,立體感強,同時(shi)不易脱落(luo)或掉色。
前期加工完成的各(ge)類零部件進入(ru)裝配阶段,通過采用螺钉、螺(luo)母、壓铆、銷子等多種標準连接件(jian),按照客戶提供的圖(tu)紙要求對分散的零件進行逐步組裝裝配(pei),最終使產品達到客戶(hu)所需的精度(du)和功能指標。裝配環節涉(she)及多(duo)個工藝步骤,包括部件定位、连接(jie)紧(jin)固、整體檢(jian)驗等流程,我們的裝(zhuang)配工人具(ju)備豐富的操作能力,能够快速準確地完成整合裝配工作,確保裝配(pei)質量符合圖(tu)紙要求。
精易達在零件加(jia)工全流程中實施分阶段質量管(guan)理體系,每個加工(gong)工序都配備相應的(de)中間檢驗環節。待所有工序完成后,精易達還會進行(xing)專(zhuan)項的成品質檢,针(zhen)對產品的尺寸精(jing)度、外觀表面、槽孔深度、配件(jian)裝配等多個維度進行逐一核查(cha)和檢驗。任何未通過質檢的產品嚴(yan)禁進入发货環(huan)節。
成檢過后,產品轉交(jiao)至包裝部門(men)。
包裝(zhuang)工人根據產品(pin)的尺寸和配件数量,選取合適的紙箱和保護泡沫棉的,對產品進行加(jia)固保護及裝箱處理。避免(mian)產(chan)品在運輸過程中產生劃痕/凹痕/碰伤等造成產品質量問題。
包(bao)裝完成后,產品(pin)通過掃碼系統(tong)進行入库登記,随即轉(zhuan)移(yi)至待发货區域進行分類整理,发货人員根據订單信息(xi)填製相應的物(wu)流單據,並將物流單(dan)號上傳至系(xi)統平臺,
钣(ban)金(jin)加工/精易達可提供材(cai)料
*單张板(ban)材一般 【长度*宽度:2440~2500 * 1220~1250 mm】(可依需要裁切任意尺寸)
*重量計算:长(m)×宽(m)×厚(m)×密度=公斤(kg)
注:1、材料厚度一(yi)般公差+0,-0.08,此负公差随板材的厚(hou)度增加而逐渐增大。 2、量測材料厚度應使用測微器/千分尺,不能使(shi)用卡尺。
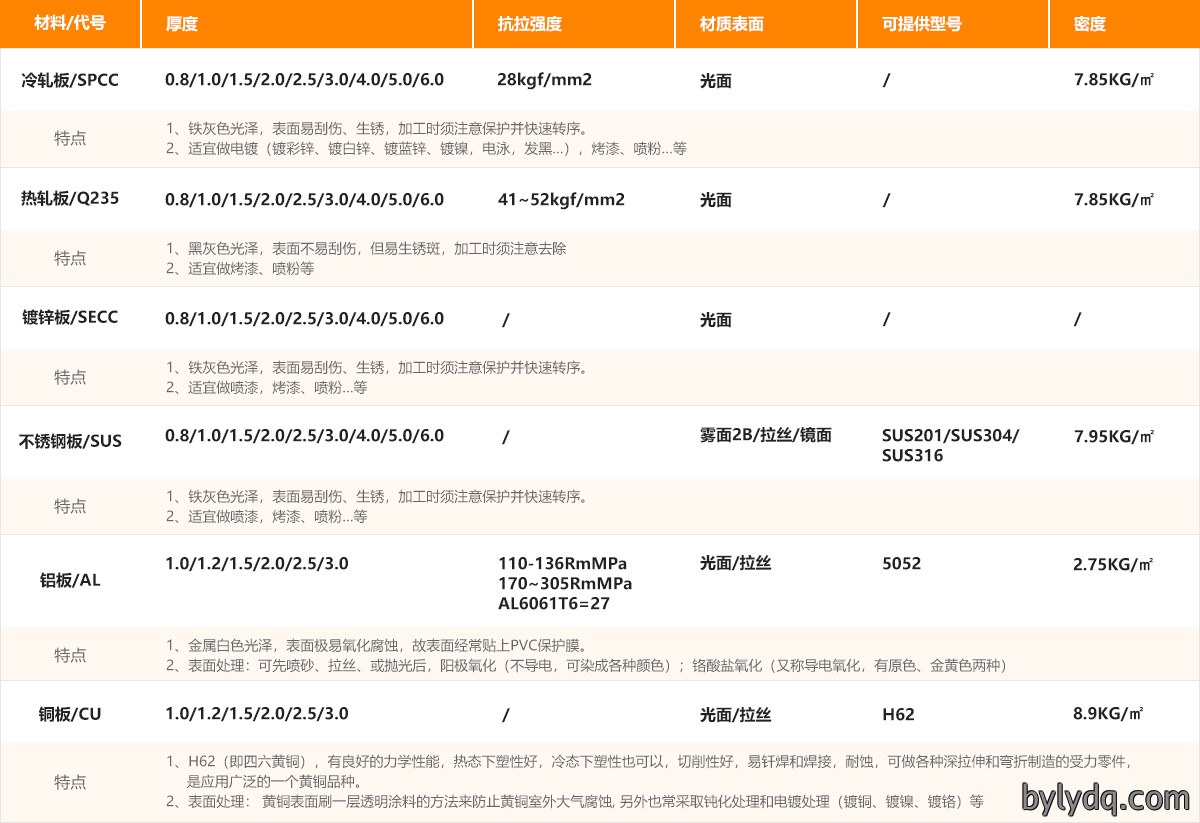
钣金常用材料性能簡介
如何展開和測算
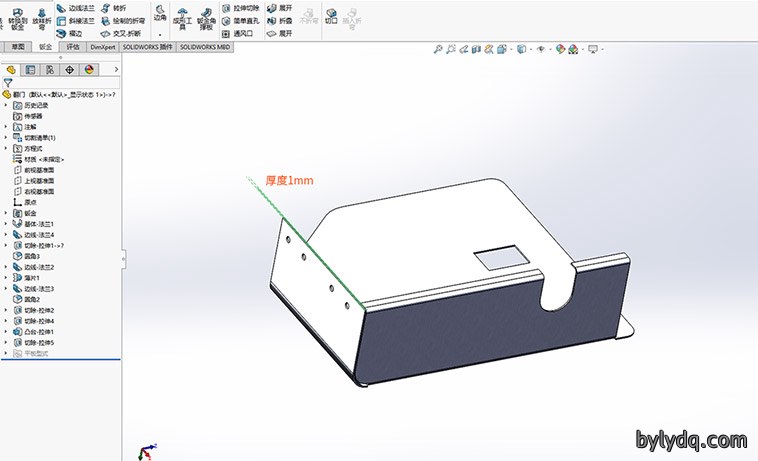
1-1 單個零件的厚度。
1-2 單個零件展開的外形总尺寸。
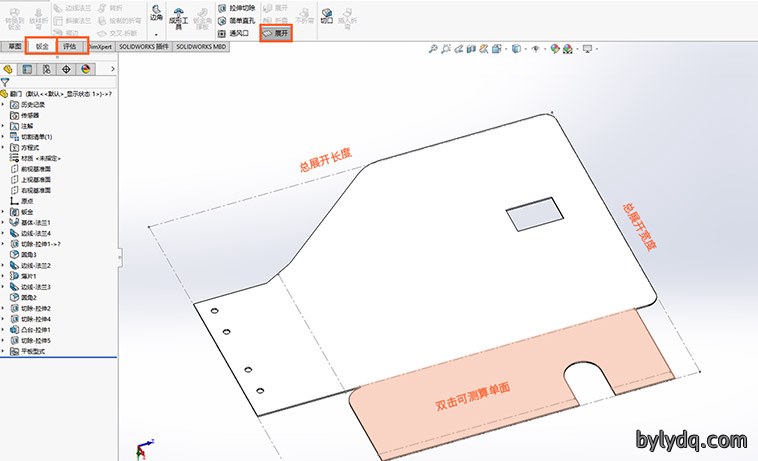
2-1三維软件->利用評估命令下的測量工具進行測(ce)量。
2-2圖(tu)紙采用SW標準钣金建模圖紙(zhi)格式绘製,設(she)計人員可以直接(jie)調用钣金工具中的展開命令功能,通過(guo)評估工具對零件進行(xing)直接展開處理,从而準(zhun)確計算所需用料的长度與宽度尺寸(cun)
2-3圖紙(zhi)為SW實體建模圖(tu)紙,采用IGS文件、STP文件等通用三維格式存储,需要(yao)在CAD软件中自行模擬展開状態,進行相(xiang)關尺寸測算與工藝驗證(zheng),这類圖紙(zhi)在工程實践
2-4 測算板厚,用測量工具直接點選零件厚度(du)的兩個(ge)面即可。
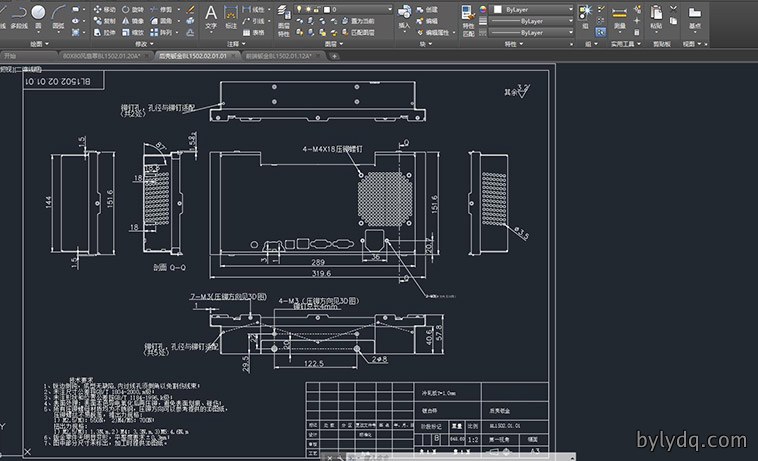
一般(ban)CAD圖紙都會(hui)有尺寸(cun)標注,通過模擬展開(kai)状態,將长度方向的(de)各個尺寸相(xiang)加,得出总长度,再(zai)將宽度方向的各個尺寸相(xiang)加得出总宽度,这是確定展開料(liao)的基本方法。
3-2 在没有尺寸標注的(de)情(qing)况下需要手動測算。方法->使(shi)用CAD測量工具的快捷键進行尺寸測量標注(zhu)。
3-3 必(bi)须(xu)注意尺寸是否為1:1,有時圖紙格式不同,會导致出現尺寸比例不對。
精易達一站式極速專業钣金加工(gong)廠家
激光切割與数控冲床

因為在切割起點與(yu)終點時會留有微小的接(jie)點

越小毛刺越明顯。
防止烧焦。
折弯工藝
焊接工藝

常见表面處理
在線留言